

Les réservoirs à double stratifié peuvent-ils être utilisés dans les industries pharmaceutiques ?
Dans l’industrie pharmaceutique très réglementée et exigeante, le choix des équipements est de la plus haute importance. La sécurité, la pureté et la fiabilité des équipements de stockage et de traitement peuvent avoir un impact significatif sur la qualité des produits pharmaceutiques. Un type d’équipement qui a retenu l’attention ces dernières années est celui des réservoirs doubles laminés. En tant que fournisseur deRéservoirs doubles stratifiés, on me pose souvent des questions sur l'adéquation de ces réservoirs pour des applications pharmaceutiques. Dans cet article de blog, j'explorerai l'utilisation potentielle des réservoirs à double stratification dans l'industrie pharmaceutique, en tenant compte de leurs caractéristiques, avantages et défis potentiels.
Comprendre les réservoirs doubles stratifiés
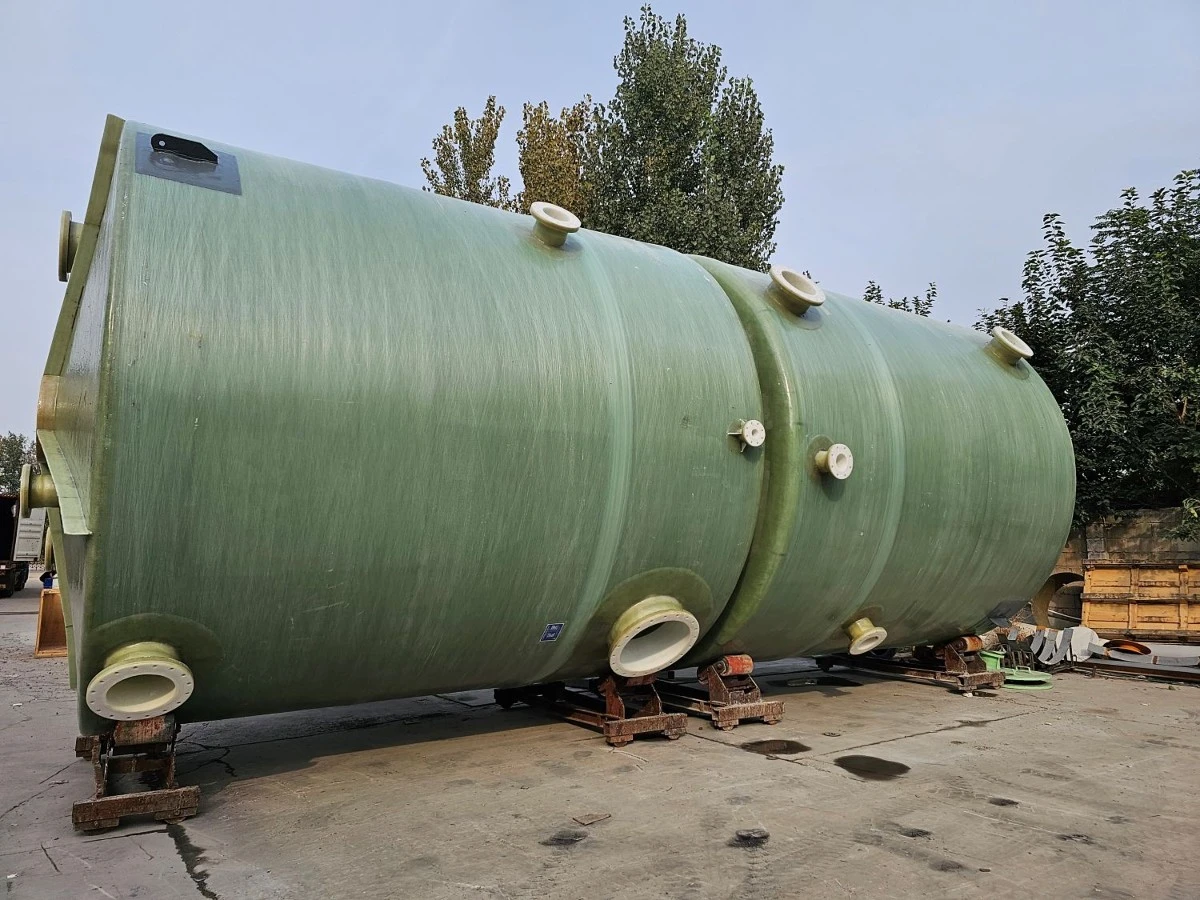
Les réservoirs doubles stratifiés sont des structures composites qui combinent les avantages de deux matériaux différents. Généralement, ils sont constitués d'un revêtement thermoplastique, tel que du chlorure de polyvinyle (PVC), du polyéthylène (PE) ou du polypropylène (PP), et d'une coque extérieure en plastique renforcé de fibre de verre (FRP). La doublure thermoplastique offre une excellente résistance chimique, tandis que la coque extérieure en FRP offre résistance structurelle et durabilité. Cette combinaison rend les réservoirs à double stratifié adaptés au stockage et à la manipulation d'une large gamme de produits chimiques et liquides corrosifs.
Avantages des réservoirs à double stratifié dans les industries pharmaceutiques
- Résistance chimique: L'industrie pharmaceutique traite une variété de produits chimiques, notamment des acides, des bases, des solvants et des ingrédients pharmaceutiques. Les réservoirs doubles stratifiés offrent une excellente résistance chimique, protégeant les substances stockées de la contamination et garantissant l'intégrité des produits pharmaceutiques. Le revêtement thermoplastique agit comme une barrière, empêchant les produits chimiques d'entrer en contact avec l'environnement extérieur et la coque en FRP.
- Hygiène et nettoyabilité: Le maintien de niveaux élevés d’hygiène est crucial dans l’industrie pharmaceutique. Les réservoirs doubles stratifiés sont faciles à nettoyer et à désinfecter, réduisant ainsi le risque de croissance microbienne et de contamination croisée. La surface lisse du revêtement thermoplastique empêche l'accumulation de saleté, de débris et de bactéries, ce qui le rend adapté aux applications où des normes d'hygiène strictes sont requises.
- Durabilité et longévité: Les processus de fabrication pharmaceutique impliquent souvent des conditions de fonctionnement difficiles, telles que des températures et des pressions élevées et des produits chimiques corrosifs. Les réservoirs doubles stratifiés sont conçus pour résister à ces conditions, offrant une durabilité et une fiabilité à long terme. La coque extérieure en FRP fournit un support structurel, tandis que le revêtement thermoplastique protège contre la corrosion chimique, garantissant ainsi la longévité du réservoir et réduisant le besoin de remplacements fréquents.
- Personnalisation: Les réservoirs doubles stratifiés peuvent être personnalisés pour répondre aux exigences spécifiques des applications pharmaceutiques. Ils peuvent être conçus sous différentes formes, tailles et configurations pour s'adapter à l'espace disponible et répondre aux besoins spécifiques du processus pharmaceutique. De plus, les réservoirs peuvent être équipés de divers accessoires, tels que des agitateurs, des capteurs de niveau et des contrôleurs de température, pour améliorer leur fonctionnalité et leurs performances.
- Rentabilité: Par rapport aux matériaux traditionnels, tels que l'acier inoxydable, les réservoirs à double stratifié offrent une solution rentable pour le stockage et le traitement des produits pharmaceutiques. La combinaison du revêtement thermoplastique et de la coque extérieure en FRP offre un haut niveau de résistance chimique et de durabilité à moindre coût. De plus, la longue durée de vie des réservoirs doubles stratifiés réduit le besoin de remplacements fréquents, ce qui entraîne des économies significatives au fil du temps.
Défis potentiels liés à l’utilisation de réservoirs à double stratifié dans les industries pharmaceutiques

- Conformité réglementaire: L'industrie pharmaceutique est soumise à des réglementations et normes strictes pour garantir la sécurité et la qualité des produits pharmaceutiques. Les réservoirs à double stratifié doivent être conformes à ces réglementations, y compris les bonnes pratiques de fabrication (BPF) et les normes industrielles pertinentes. Il est essentiel de s’assurer que les réservoirs sont fabriqués et testés selon ces normes pour répondre aux exigences de l’industrie pharmaceutique.
- Compatibilité avec les ingrédients pharmaceutiques: Tous les matériaux thermoplastiques ne conviennent pas au stockage d'ingrédients pharmaceutiques. Certains matériaux peuvent interagir avec certains produits chimiques ou médicaments, entraînant une contamination ou une dégradation du produit. Il est crucial de sélectionner le matériau de revêtement thermoplastique approprié en fonction des ingrédients pharmaceutiques spécifiques à stocker. De plus, des tests de compatibilité doivent être effectués pour garantir que les matériaux des réservoirs n'ont aucun effet indésirable sur les produits pharmaceutiques.
- Installation et entretien: Une installation et un entretien appropriés sont essentiels au fonctionnement sûr et efficace des réservoirs à double stratifié. Les réservoirs doivent être installés par des professionnels qualifiés pour garantir qu'ils sont correctement alignés, soutenus et connectés. Un entretien régulier, comprenant des inspections, un nettoyage et des réparations, est également nécessaire pour éviter les fuites, la corrosion et d'autres problèmes.
- Plage de température et de pression limitée: Les réservoirs doubles stratifiés ont des limites en termes de température et de pression. Le revêtement thermoplastique peut avoir une résistance à la température inférieure à celle d'autres matériaux, tels que l'acier inoxydable. Par conséquent, il est important de prendre en compte les exigences de température et de pression de fonctionnement du processus pharmaceutique et de sélectionner en conséquence la conception et les matériaux appropriés du réservoir.
Conclusion
Les réservoirs à double laminage offrent plusieurs avantages pour une utilisation dans l'industrie pharmaceutique, notamment la résistance chimique, l'hygiène, la durabilité, la personnalisation et la rentabilité. Cependant, il existe également des défis potentiels à prendre en compte, tels que la conformité réglementaire, la compatibilité avec les ingrédients pharmaceutiques, l'installation et la maintenance, ainsi que les limitations de température et de pression. En tant que fournisseur deRéservoirs doubles stratifiés, nous comprenons les exigences uniques de l'industrie pharmaceutique et pouvons fournir des solutions personnalisées pour répondre à vos besoins spécifiques. Si vous envisagez d'utiliser des réservoirs à double stratification dans vos processus pharmaceutiques, nous vous encourageons à nous contacter pour discuter de vos besoins et explorer les avantages potentiels de nos produits.
En plus des réservoirs à double stratifié, nous proposons également d'autres produits à double stratifié, tels queÉpurateur FRP doublé de PVCetTuyau double stratifié, qui peut être utilisé dans diverses applications pharmaceutiques. Notre équipe d'experts peut vous fournir une assistance technique et des conseils pour vous aider à sélectionner les produits adaptés à vos besoins spécifiques.
Si vous souhaitez en savoir plus sur nos produits double stratifié ou si vous avez des questions, n'hésitez pas à nous contacter. Nous sommes impatients de travailler avec vous pour fournir des solutions de haute qualité répondant aux besoins de votre industrie pharmaceutique.
Références
- ASTM International. (2023). Pratique standard pour la conception et la fabrication de réservoirs et de cuves en plastique renforcé de fibre de verre (FRP). ASTM D3299-17.
- Pharmacopée européenne. (2023). Chapitre général 5.1.10. Récipients et fermetures à usage pharmaceutique.
- Administration américaine des produits alimentaires et pharmaceutiques. (2023). Règlement sur les bonnes pratiques de fabrication (BPF). Titre 21 CFR parties 210 et 211.